


Branschnyheter
 Hem / Senaste nyheterna / Branschnyheter / Intelligent frystorkningslösning: smarta kontroller, lägre kostnader, bättre partier
 2026.09.02
 Branschnyheter
En enda industriell frystorkningssats tar rutinmässigt 18 till 24 timmar. Om hylltemperaturen glider några grader över produktens kollapspunkt under primärtorkning kan lasten förlora sin porösa struktur och förvandlas till en tät, klibbig massa som ingen förpackningslinje kan rädda. Den enda risken förklarar varför anläggningsägare nu efterfrågar en intelligent frystorkningslösning snarare än en vanlig vakuumfrystork.
Definitionen är enklare än marknadsföringen antyder: en intelligent frystorkningslösning är ett system där sensorer, styrprogram och anslutningar hanterar frysning, primär torkning och sekundär torkning automatiskt, så cykeln följer hur ditt material faktiskt beter sig istället för en fast tidtabell. I praktiken innebär det färre kollapsade partier, lägre energiförbrukning per kilogram färdig produkt och kompletta batchprotokoll som du kan lämna till en kund eller revisor utan veckors manuellt pappersarbete. Avsnitten nedan beskriver hur den intelligensen fungerar, var återbetalningen visas först och vilka punkter som ska verifieras innan du förbinder dig till en inköpsorder.
Frystorkning, eller lyofilisering, tar bort vatten genom sublimering: materialet fryses först, hålls sedan under djupt vakuum så att is direkt omvandlas till ånga, och till sist värms upp försiktigt för att driva bort bundet vatten. Fysiken är väl förstådd. Svårigheten är att varje steg har ett smalt säkert fönster, och fönstret rör sig med varje formulering. En bärpuré, ett probiotiskt pulver och en skiva kokt nötkött beter sig inte likadant under identiska hylltemperaturer.
En intelligent lösning hanterar den variationen med tre lager som arbetar tillsammans.
Lagrade recept definierar ramphastigheter, hållplatåer, vakuumbörvärden och kondensormål för varje produkt. Under körningen låter kaskadkontroll den uppmätta produkttemperaturen korrigera hyllutmatningen automatiskt istället för att vänta på ett schemalagt stegbyte. I slutet av sekundär torkning bestämmer ett automatiskt tryckstegringstest den verkliga slutpunkten snarare än att förlita sig på en fast timer.
Moderna system loggar varje parameter, skickar avvikelselarm till en arbetsledares telefon och tillåter fjärråtkomst så att en ingenjör kan övervaka flera kamrar från ett kontor. För en djupare titt på hur dessa lager interagerar, vår översikt över intelligent kontroll vid frystorkning går igenom arkitekturen i praktisk detalj.
Manuell drift beror på att en operatör märker drift och reagerar i tid. I ett litet laboratorium som fungerar bra. I en anläggning med flera kammare som körs över natten gör det inte det, eftersom konsekvenserna av en sen reaktion är allvarliga i båda riktningarna:
Tabellen nedan sammanfattar var automatiseringen förändrar de dagliga resultaten.
| Kontrollaspekt | Manuell drift | Intelligent kontroll |
|---|---|---|
| Hylla temperatur rampande | Justeras enligt ett fast schema eller genom visuella kontroller | Korrigeras i realtid från produktsondens feedback |
| Slutpunktsdetektering | Fast timer, ofta stoppad med säkerhetstimmar | Tryckstegringstestet avslutar cykeln vid den verkliga slutpunkten |
| Avvikelsesvar | Beror på operatörens närvaro kl. 03.00. | Automatiskt larm plus avstängning i säkert tillstånd |
| Batchdokumentation | Handskrivna stockar, benägna för luckor | Tidsstämplade elektroniska register för varje cykel |
| Energi per batch | Uppblåst med konservativa marginaler | Minskad genom exakt uppvärmning och tidig felavstängning |
Energi är vanligtvis den största driftskostnaden vid frystorkning efter arbete, eftersom kylkompressorer och vakuumpumpar går kontinuerligt under större delen av cykeln. Intelligenta kontrollattacker som kostar från två håll. För det första sparar man rutinmässigt två till tre timmar per cykel om man avslutar en batch vid dess uppmätta slutpunkt jämfört med en vadderade timer, och över tvåhundra eller fler cykler per år, vilket är ett stort block av återvunnen kompressortid. För det andra håller kondensor- och avfrostningshanteringen ångavskiljningseffektiviteten stabil istället för att låta isuppbyggnad tyst sträcka sig varje körning.
Yield är den andra vinsten. En kollapsad batch kan inte återbearbetas; det är avskrivet helt. Att sänka kollapshastigheten till nästan noll skyddar marginalen i ett företag där en enda kammarlast av frystorkad frukt eller skaldjur kan representera tusentals dollar av råmaterial. Arbetet följer samma logik: med automatiserade register och anslutna larm kan en tekniker övervaka flera kammare och skiftöverlämningar stoppas beroende på verbala anteckningar. Köpare som jämför system kan också granska våra anteckningar om fjärrövervakning för lyofilisering för att se hur den dagliga driften ser ut i praktiken.
Det vanligaste upphandlingsmisstaget vi ser är att hoppa direkt från bänkens nyfikenhet till en full produktionskammare. En stegvis väg minskar den risken: utveckla receptet på en laboratorieenhet, bekräfta ekonomin på pilotutrustning, skala sedan till industrikammare med samma kontrollplattform så att validerade kurvor överförs.
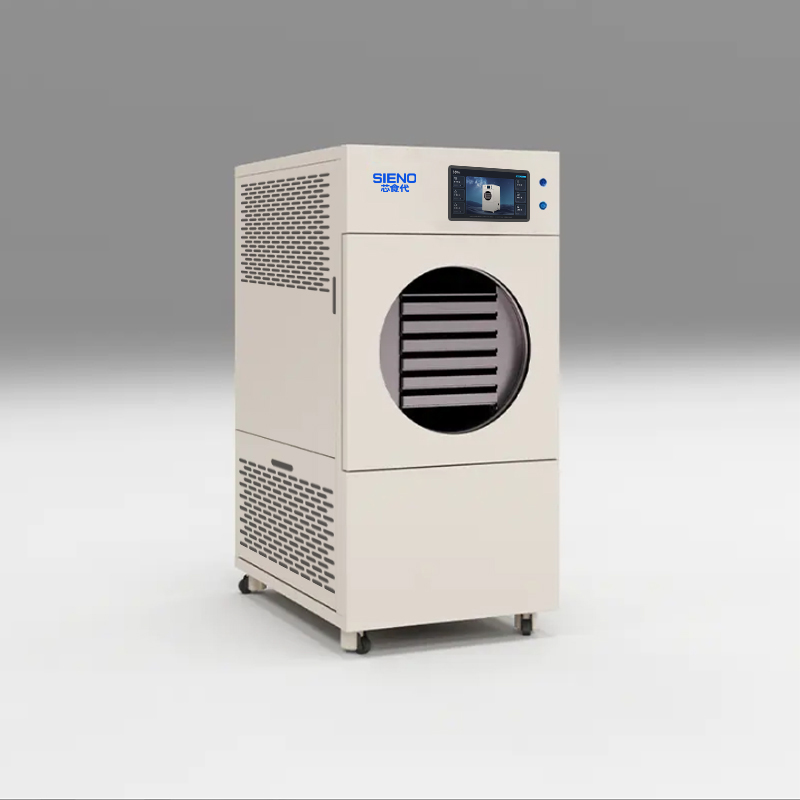 Sieno XSD-LD-FD-20 integrerad laboratoriefrystork En kvadratisk integrerad labbenhet med -45°C kylning, 6 1 hyllor vid -35°C till 80°C och 535x315 mm brickor. Det passar den stegvisa upphandlingsvägen och låter team validera recept på laboratorieutrustning innan pilotinvesteringar. Visa produkt →
Laboratorieenheter i XSDFD-klassen låter ett formuleringsteam köra små, repeterbara försök och registrera kollapsbeteendet för ett specifikt recept innan något större kapitalbeslut fattas.
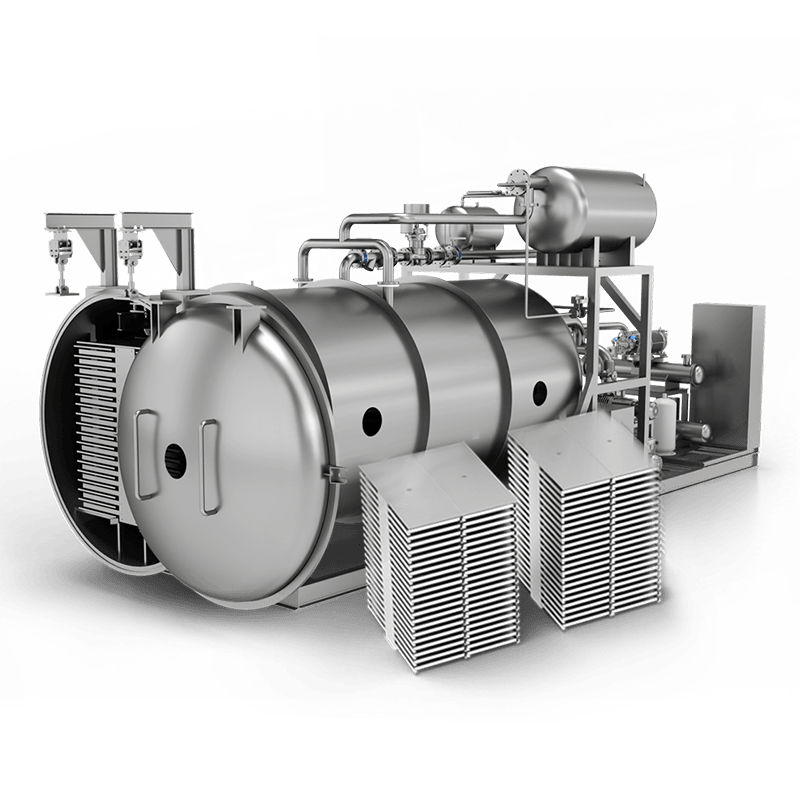 Sieno BLK-FD-50 frystork i produktionsskala En del av BLK-FD-produktionsserien som sträcker sig över cirka 10 till 200 kvadratmeter kammaryta, denna medelstora modell passar pilotstadiet, vilket bekräftar receptekonomin samtidigt som den delar samma kontrollplattform som labb- och industrienheter. Visa produkt →
I produktionsskala täcker BLKFD-serien kammarytor från cirka 10 upp till 200 kvadratmeter, och automatiska laddnings-, avfrostnings- och övervakningsalternativ gör att större system kan hanteras med samma lilla besättning. Den kritiska detaljen är konsekvens: när laboratoriet, pilot- och produktionsmaskinerna delar en kontrollarkitektur överlever receptet du validerat i liten skala uppskalningen med mycket färre överraskningar.
Alla produkter motiverar inte samma investeringsnivå. Värmekänsliga material av högt värde täcker snabbast kostnaden för smart styrning, eftersom kvalitetsförluster där är de dyraste. Frystorkat kaffe och snabbdrycker, premiumbär, probiotiska och gastrointestinala hälsoformuleringar, husdjursfoder och traditionella medicinextrakt faller alla i denna grupp. En frukt- och grönsakslinje illustrerar poängen väl: torktumlaren måste hålla varje produkts känsliga cellstruktur så att skivorna behåller sin form, färg och återfuktningshastighet på detaljhandelshyllan.
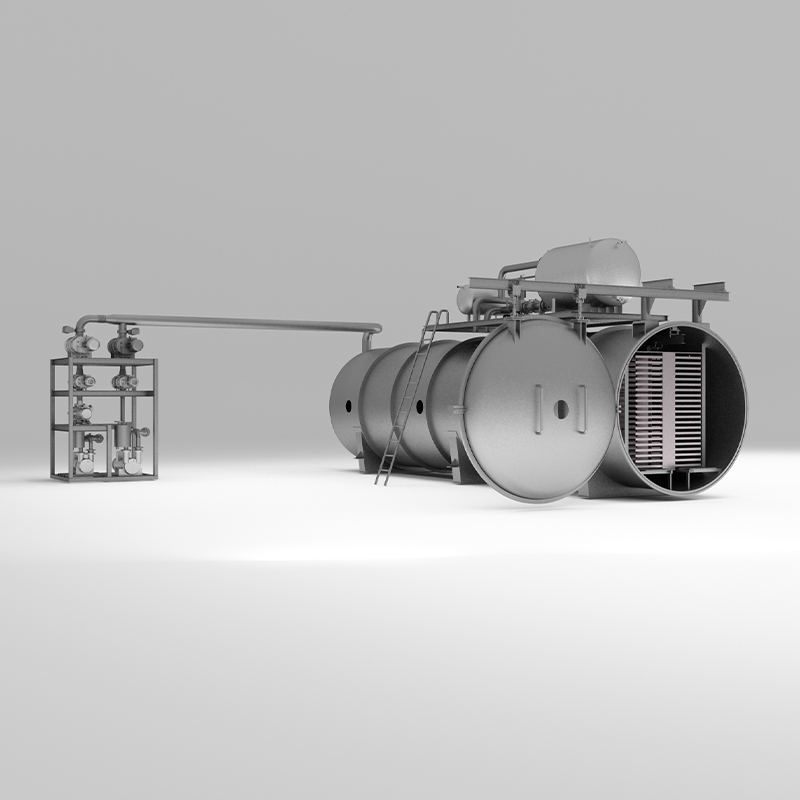 Vakuumfrystork för frukt och grönsaker Genom att kombinera lågtemperaturfrysning med vakuumsublimering bevarar denna torktumlare färg, form och återfuktande kvalitet på mangoskivor, bär och grönsakssnitt. Noggrann sondering och lagrade recept hjälper förstklassiga, värmekänsliga produkter att nå toppklass. Visa produkt →
För dessa kategorier är kombinationen av noggrann produktsondering, lagrade recept och slutpunktstestning det som förvandlar acceptabel produktion till premiumkvalitet som kräver ett högre pris.
En intelligent frystorkningslösning bedöms i slutändan i din egen anläggning, enligt ditt eget recept. Det mest tillförlitliga första steget är en provförsök: skicka representativt material, låt det torka under en föreslagen cykel och mät fukthalt, återfuktning och utseende mot din specifikation. Jämför dessa resultat med din nuvarande process, beräkna energi- och avkastningsskillnaden, så blir köpbeslutet aritmetiskt snarare än övertalning. När du är redo att testa kan teamet på Sieno köra tester på matchad utrustning och hjälpa till att översätta laboratorieresultat till en produktionslinjekonfiguration som passar din budget och dina resultatmål.

Sienos hela serie av frystorkningsutrustning, från experimentell forskning till industriell skala, är energieffektiv, stabil och pålitlig, med flexibel anpassning som kärna, för produktion, processoptimering och gröna tillverkningslösningar inom flera områden.
Sieno, baserat på forskning om intelligent frystorkad mat, erbjuder anpassad process för hela kedjan av frystorkningsteknikstöd (inklusive förbehandling, frystorkning och förpackning), vilket hjälper företag att uppnå flera förbättringar inom effektivitet, kvalitet och miljöskydd.
Utrustning & Lösning
Livsmedelsindustri Läkemedelsindustri Jordbruksindustri Husdjursindustri Skönhetsvårdsindustri Kemiteknik & Laboratorium Miljöskydd & Cirkulär ekonomiKontaktinfo
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Zhenglu Town, Tianning District, Changzhou City, Jiangsu-provinsen, Kina
Följ oss
Copyright ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Alla rättigheter förbehållna
Anpassade nyckelfärdiga leverantörer av frystorkningsutrustning


