


Branschnyheter
 Hem / Senaste nyheterna / Branschnyheter / Industriell frystorkningsutrustning för livsmedel: urval, kapacitet, kostnadsguide
 2026.08.26
 Branschnyheter
En fruktbehandlare gick in i vårt testcenter med 40 kg frysta durianskivor, en avslagen batch från en konkurrents produktionstork och en enkel fråga: varför såg de första två timmarna av cykeln normala ut och sedan drev kammartrycket upp tills produkten började mjukna?
Svaret hade inget med frystorkningsprincipen att göra och allt med iskondensorn att göra. Den maskinens kylmodul kunde inte hålla jämna steg med sublimeringshastigheten vid den valda hylltemperaturen, så kondensorns yta värmdes, kammartrycket steg och torkfronten stannade. Det är den typen av fel som inte dyker upp i en spec-broschyr, men det dyker upp i varje batch efter det första driftsåret.
Enkelt uttryckt fryser utrustningen produkten och sänker sedan trycket så att isen sublimeras direkt till ånga utan att smälta. I en produktionsfrystork sker detta i tre faser: frysning, vanligtvis ner till -35°C till -50°C; primär torkning, där sublimering sker under vakuum runt 50 till 130 Pa; och sekundär torkning, där kvarvarande bundet vatten desorberas vid gradvis stigande hylltemperaturer.
För köpare är den praktiska slutsatsen att en frystork inte är en förseglad låda med uppvärmda hyllor. Det är ett koordinerat kyl-, vakuum- och värmesystem, och den svagaste komponenten sätter kvalitetstaket. Likhet i hylltemperaturen är ett exempel: en spridning på ±2°C över hyllorna är acceptabel för de flesta livsmedelsprodukter, medan ±5°C skapar synliga skillnader i färg och fukt mellan brickorna. Kondensorns prestanda och uppvärmningshastigheten har lika stor betydelse.
Kapacitetsplanering är där de flesta köpmisstag sker. Människor väljer en maskin efter kammarvolym eller råmaterialinmatning, men det ärliga måttet på genomströmning är mängden vatten som utrustningen kan ta bort per sats och per timme, vid den produkttemperatur som ditt recept kräver.
| Skala | Typisk hyllyta | Representativa modeller | Primär användning |
|---|---|---|---|
| Laboratorium | 1–2 m² | 1 m² laboratoriefrystork, XSDFD4, XSDFD812 | Receptutveckling, små prövningar, studier |
| Pilot | 3–20 m² | XSDFD20, lyofilisatorer i pilotskala | Processvalidering, små kommersiella partier |
| Industriellt | 10–200 m² | BLKFD10 till BLKFD200 | Full batch eller kontinuerliga produktionslinjer |
Som en arbetsuppskattning för skivade frukter och grönsaker, planera på ungefär 5 till 10 kg färdig frystorkad produkt per kvadratmeter hyllarea per sats; täta föremål som kötttärningar eller tjocka knölar kommer ut lägre eftersom torktiden är längre. Om ditt dagliga mål överstiger några hundra kilo färdig produkt, tittar du på frystorkar i industriell skala med automatiserad lastning och centraliserad kontroll snarare än fristående enheter.
För en fullständig produktionsuppställning, a 1200 kg storskalig industriell frystork kan hantera stor daglig genomströmning när den är ihopkopplad med korrekt förfrysnings- och förpackningsutrustning. Den kritiska siffran att jämföra är inte den nominella belastningen utan iskapaciteten: hur många kilogram is kondensorn kan samla innan avfrostning krävs.
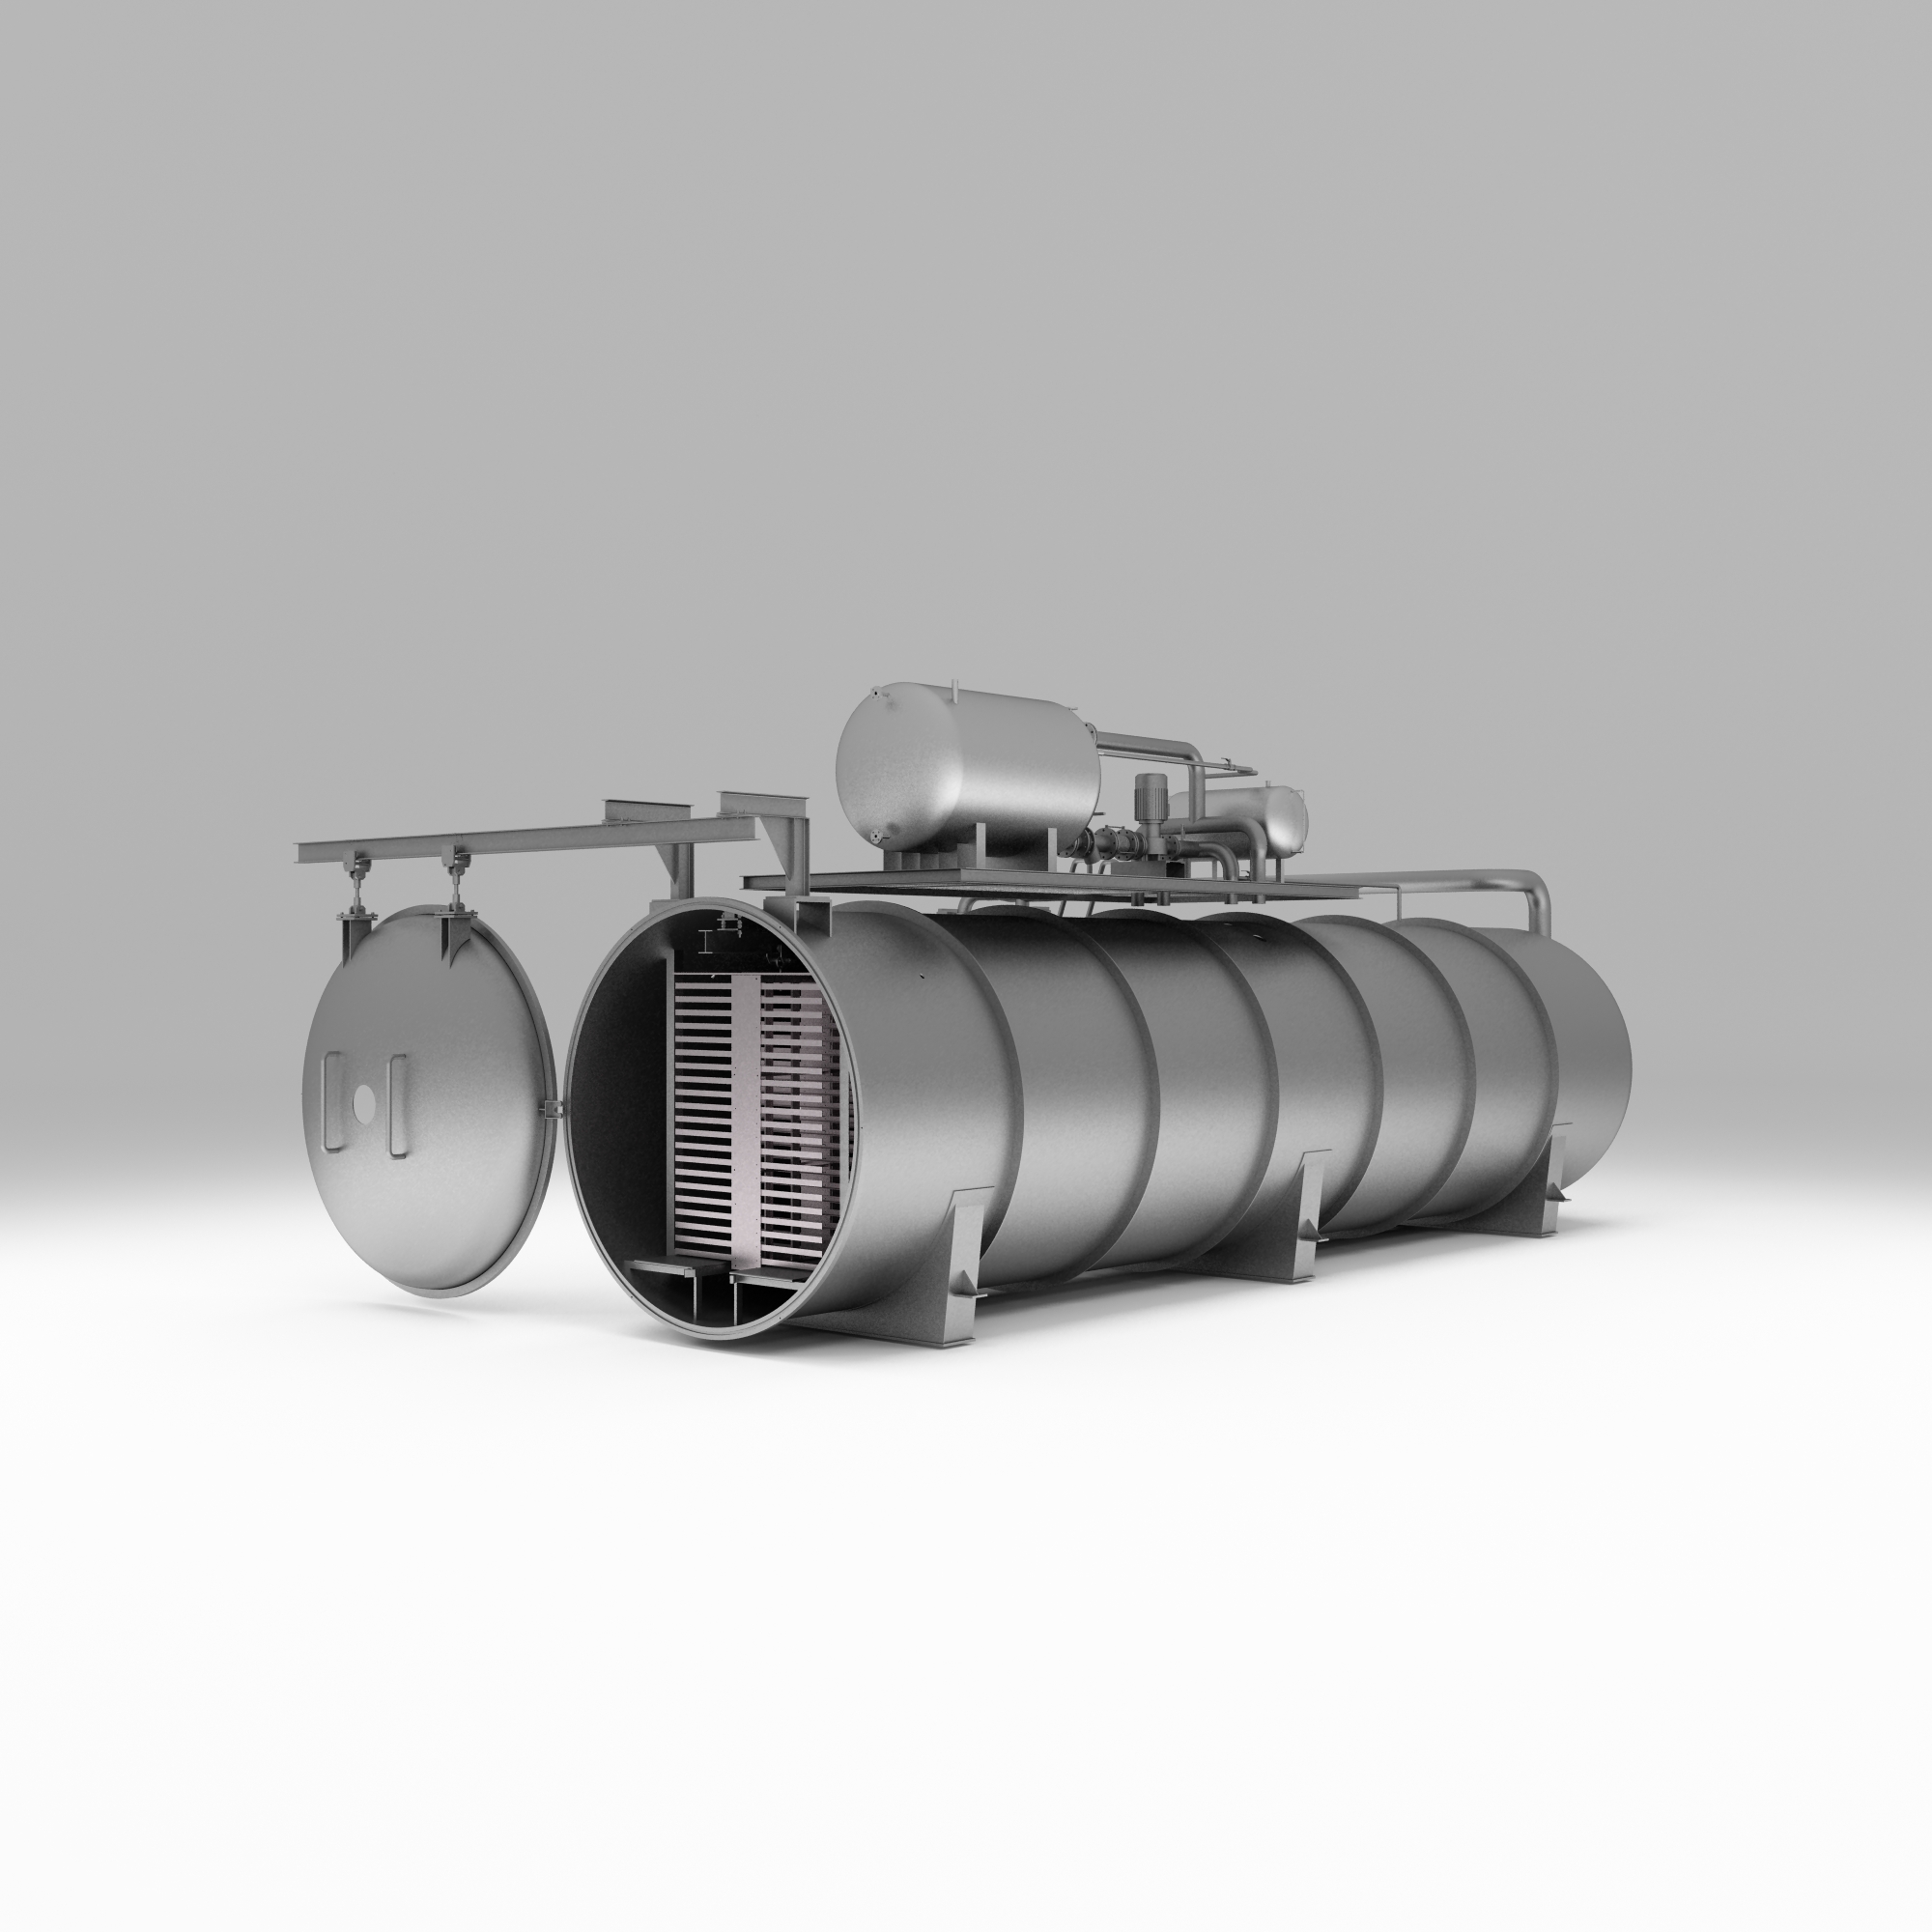 Anpassad 1200 kg storskalig industriell frystork – högeffektiv vakuumlyof Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd är Kina 1200 kg storskalig industriell frystork – högeffektiv... Visa produkt →
Iskondensorn är den komponent de flesta köpare ignorerar och den som mest direkt styr cykeltiden. Under primär torkning kyls kondensorns yta en bra bit under produkthyllan, vanligtvis 10 till 15°C lägre än frysfrontens temperatur, så att vattenånga från produkten kondenserar som is på spolarna. Om kondensorn hamnar på efterkälken ökar kammartrycket och sublimeringen saktar ner.
Fråga leverantörerna om två siffror: kondensorns iskapacitet per batch och dess kondenseringshastighet i kilogram per timme vid ett definierat kammartryck. En maskin med en stor kammare men en liten kondensor kommer att köra långa cykler och förbruka mer energi per kilo produkt. Fråga också hur avfrostning fungerar. Ett automatiskt avfrostningssystem som rengör kondensorns slingor mellan satser på minuter snarare än timmar kan lägga till en hel extra cykel per dag i stor skala.
Energi är den största rörliga kostnaden i frystorkad livsmedelsproduktion. För de flesta industriella utrustningar kan du räkna med cirka 3 till 6 kWh per kilogram borttaget vatten, vilket översätts till en betydande rad när varje batch tar bort hundratals kilo vatten.
Tre val har störst inflytande på det antalet. För det första, uppvärmningsläget: kontaktuppvärmning genom hyllor i rostfritt stål är vanligtvis mer energieffektiv och enhetlig än strålningsuppvärmning för täta matbitar. För det andra, vakuum- och kylstyrningen: drivningar med variabel frekvens på vakuumpumpar och stegvis kylkapacitet låter systemet följa batchfasen istället för att köra på full effekt konstant. För det tredje, avfrostningsfrekvens och schemaläggning. An energibesparande lyofiliseringsanläggning Designen optimerar också batchschemaläggning så att frys-, torknings- och avfrostningscykler överlappar flera enheter istället för att nå toppbehov samtidigt.
När du jämför offerter, fråga efter energidata vid dellast, inte bara vid nominell kapacitet. Den angivna strömförbrukningen för kompressorpaketet är inte densamma som dragningen per kilogram färdig produkt, och den skillnaden är där driftsbudgetar antingen håller eller brister.
En frystork fungerar mellan två processer som är lika viktiga: förberedelse och förpackning. Råvaran ska rengöras, sorteras, skäras, ibland blancheras eller blandas med skyddsmedel, och ofta helt frysas innan lastning. Efter torkning är produkten hygroskopisk och ömtålig, så den måste flyttas in i en fuktsäker förpackning under kontrollerad fuktighet, vanligtvis med kvävespolning, och passera genom metalldetektering eller röntgeninspektion.
Att köpa dessa enheter från olika leverantörer skapar gränssnittsrisk: bandhöjderna stämmer inte överens, cykeltiderna stämmer inte överens och ansvaret för en trasig linje ligger alltid någon annanstans. En enda leverantör med ett komplett utrustningssortiment och nyckelfärdig leverans förenklar konstruktion och driftsättning. För frysta frukt- och grönsakslinjer, a vakuumfrystork designad för frukt och grönsaker kombinerat med en bubbelrenare, tärningsmaskin och kvävefylld förpackningsmaskin bildar ett sammanhängande produktionssystem snarare än en samling oberoende maskiner.
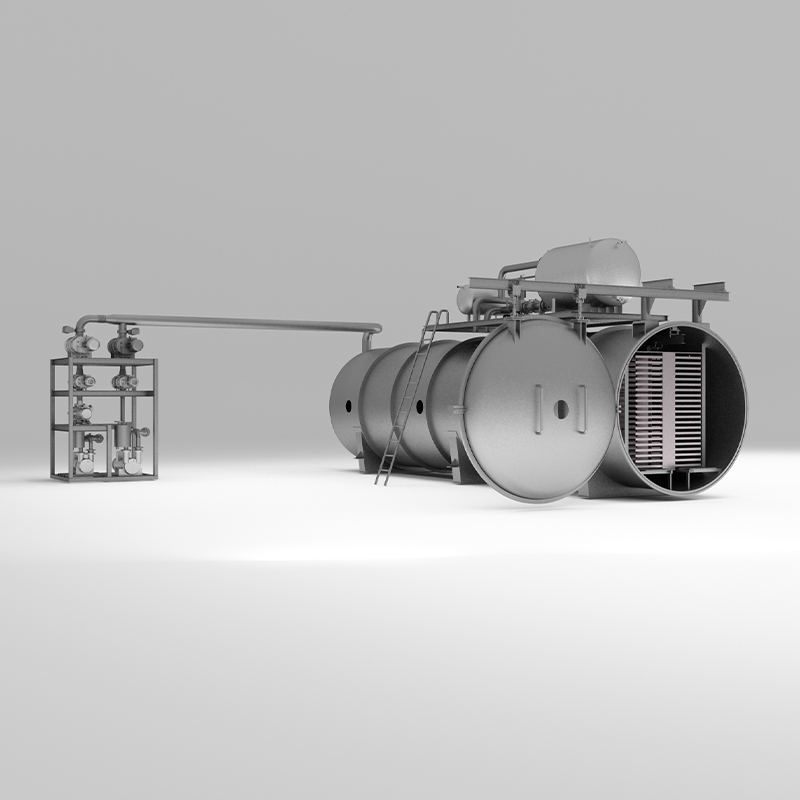 Anpassad vakuumfrystork för frukt- och grönsaksleverantörer, OEM/ODM-fabrik Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd är Kina vakuumfrystork för leverantörer av frukt och grönsaker och... Visa produkt →
Dryckespulver följer en annan väg. Kaffe och te kräver extraktion, koncentration och ibland aromåtervinning före frysning, och malningssteget efter torkning styr partikelstorleken. I så fall hängiven utrustning för frystorkning av kaffe med förintegrerade koncentrations- och siktningsmoduler är en mer tillförlitlig väg än att anpassa en standardtork till en process som den aldrig designats för.
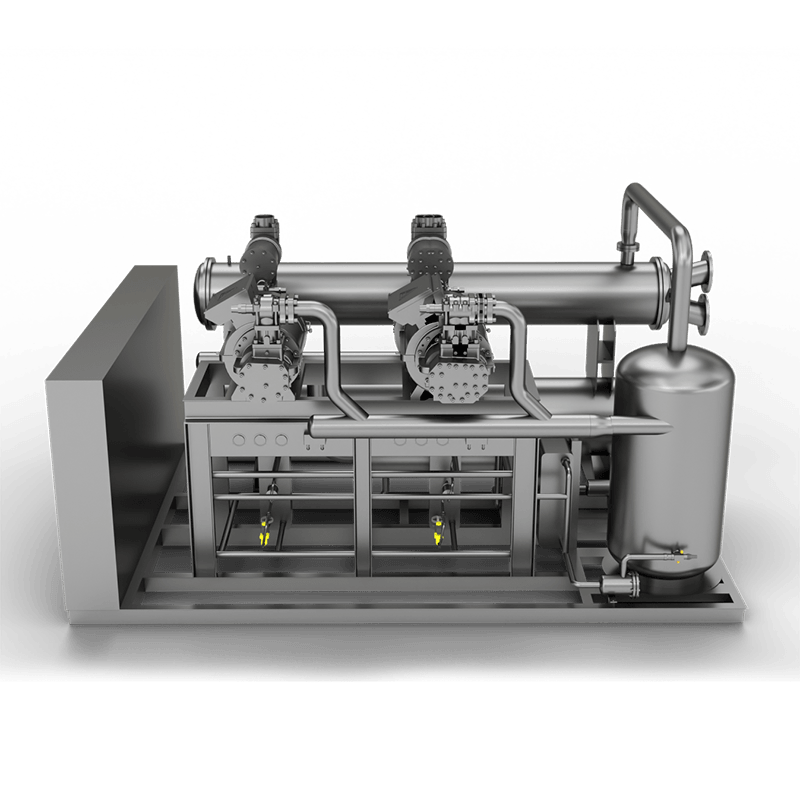 Leverantörer av anpassad kaffefrystorkningsutrustning, OEM/ODM-fabrik - Sieno Freeze- Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd är China Coffee Freeze-drying Equipment Suppliers och OEM Factory, d... Visa produkt →
Frystorkning är en processteknik, inte bara ett maskinköp. Ett material som uppför sig bra i en labbfrystork kan misslyckas i produktionen eftersom fryshastigheten, glödgningssteget eller uppvärmningsrampen behöver justeras i större skala. Leverantörer som erbjuder lyofiliseringsreceptutveckling och testkörningar med din faktiska produkt är värda mycket mer än de som bara säljer kammaren.
Leta efter en leverantör som kan köra försök, definiera fryskurvan och torkrampen och överför sedan receptet till produktionsenheten. Skräddarsydd ingenjörskonst är också viktigt i livsmedelsfabriker: vissa anläggningar behöver automatisk lastning och lossning, system som är rena på plats eller modulära kammare för att passa begränsade planlösningar. Bekräfta att leverantören kan anpassa maskinlayout, kontroller och recepthantering till din anläggning innan du signerar.
Innan du godkänner ett köp, arbeta igenom följande punkter med leverantören:
Rätt frystorkningsutrustning för mat håller din produktkvalitet stabil, din energiräkning förutsägbar och din linje igång. Fel, som durian-processorn lärde sig, ser bra ut i broschyren och misslyckas mellan den andra och tredje timmen av varje cykel.

Sienos hela serie av frystorkningsutrustning, från experimentell forskning till industriell skala, är energieffektiv, stabil och pålitlig, med flexibel anpassning som kärna, för produktion, processoptimering och gröna tillverkningslösningar inom flera områden.
Sieno, baserat på forskning om intelligent frystorkad mat, erbjuder anpassad process för hela kedjan av frystorkningsteknikstöd (inklusive förbehandling, frystorkning och förpackning), vilket hjälper företag att uppnå flera förbättringar inom effektivitet, kvalitet och miljöskydd.
Utrustning & Lösning
Livsmedelsindustri Läkemedelsindustri Jordbruksindustri Husdjursindustri Skönhetsvårdsindustri Kemiteknik & Laboratorium Miljöskydd & Cirkulär ekonomiKontaktinfo
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Zhenglu Town, Tianning District, Changzhou City, Jiangsu-provinsen, Kina
Följ oss
Copyright ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Alla rättigheter förbehållna
Anpassade nyckelfärdiga leverantörer av frystorkningsutrustning


